-

+86-13961903990
-

বিক্রয়@yuxoil.com

+86-13961903990
বিক্রয়@yuxoil.com
শিল্প সংবাদ
 2026.09.21
 শিল্প সংবাদ
যখন আপনি একটি ওয়েলহেড গেট ভালভের জন্য একটি উদ্ধৃতি পান, তখন নেমপ্লেট সাধারণত একটি রেট করা কাজের চাপ এবং একটি পৃথক পরীক্ষার চাপ দেখায়। এই দুটি সংখ্যা হল প্রথম জিনিস যা একজন প্রকৌশলী চেক করেন এবং সঙ্গত কারণে। স্থূল কাজের চাপ, যাকে প্রায়শই রেটেড ওয়ার্কিং প্রেসার বলা হয়, হল সর্বোচ্চ চাপ যেখানে ভালভ তার ডিজাইনের অবস্থার অধীনে ক্রমাগত কাজ করতে পারে। এটি কারখানা পরীক্ষার চাপ নয়, এবং এটি একটি অস্পষ্ট নিরাপত্তা মার্জিন নয়। এটি হল সেই নম্বরটি যা আপনি ভালভের সাথে আপনার বাকি ওয়েলহেড সিস্টেমের সাথে মেলানোর জন্য ব্যবহার করেন, একটি ভাল নিয়ন্ত্রণ পর্যালোচনার সময় একজন নিরীক্ষক যে নম্বরটি সন্ধান করবেন এবং যে সংখ্যাটি শেষ পর্যন্ত মানুষ এবং সরঞ্জামগুলিকে রক্ষা করে।
API 6A পরিভাষায়, স্থূল কাজের চাপকে সাধারণত রেট করা কাজের চাপ হিসাবে প্রকাশ করা হয়। কিছু সরবরাহকারী এটিকে সর্বাধিক অনুমোদিত কাজের চাপও বলে, যদিও দুটি শর্ত সর্বদা প্রতিটি মানের অধীনে বিনিময়যোগ্য নয়। ভালভ এবং ওয়েলহেড উপাদান নির্বাচনের জন্য, ব্যবহারিক অর্থ হল: পণ্যটি অনুমোদিত সীমার বাইরে ফুটো না করে বা স্থায়ী বিকৃতির শিকার না হয়ে সর্বোচ্চ চাপ সহ্য করতে পারে তার রেট করা তাপমাত্রা এবং বস্তুগত অবস্থায়।
এই চাপ স্বেচ্ছাচারী নয়। এটি একটি সংজ্ঞায়িত API 6A চাপ ক্লাস থেকে আসে। যখন একটি ভালভকে 5,000 psi গ্রস কাজের চাপ চিহ্নিত করা হয়, তখন এটি 5,000 psi চাপ শ্রেণীর অন্তর্গত, যার অর্থ বডি, বনেট এবং সিলিং উপাদানগুলি সেই শ্রেণীর প্রয়োজনীয়তা অনুসারে ডিজাইন এবং যাচাই করা হয়েছিল।
API 6A স্ট্যান্ডার্ড প্রেসার ক্লাসগুলিকে সংজ্ঞায়িত করে যা বেশিরভাগ ওয়েলহেড এবং উত্পাদন ভালভের চাহিদাগুলিকে কভার করে। এই শ্রেণীগুলিকে psi-তে রেট করা কাজের চাপ এবং MPa-তে আনুমানিক সমতুল্য দ্বারা চিহ্নিত করা হয়। প্রতিটি শ্রেণির নিজস্ব নকশা, উপাদান এবং পরীক্ষার প্রয়োজনীয়তা রয়েছে।
| প্রেসার ক্লাস (পিএসআই) | প্রেসার ক্লাস (MPa) | সাধারণ আবেদন |
|---|---|---|
| 2,000 | 13.8 | কম চাপ উত্পাদন এবং জল ইনজেকশন সেবা |
| 3,000 | 20.7 | স্ট্যান্ডার্ড উত্পাদন এবং হালকা ইনজেকশন ওয়েলস |
| 5,000 | 34.5 | মাঝারি চাপ ওয়েলহেড এবং ফ্র্যাক পরিষেবা |
| 10,000 | 69.0 | উচ্চ-চাপ ওয়েলহেড এবং উত্পাদন পরিষেবা |
| 15,000 | 103.4 | উচ্চ-চাপ উচ্চ-তাপমাত্রা এবং ফ্র্যাকচারিং পরিষেবা |
| 20,000 | 138.0 | অতি-উচ্চ চাপ ফ্র্যাকচারিং এবং গভীর ভাল পরিষেবা |
ভালভের চাপের শ্রেণী অবশ্যই সংযুক্ত স্পুল, মাথা বা বহুগুণের চাপ শ্রেণীর সাথে মেলে। একটি 10,000 psi কেসিং স্পুল একটি 15,000 psi গেট ভালভের সাথে মিশিয়ে দিলে একটি 15,000 psi সিস্টেম তৈরি হয় না। দুর্বলতম উপাদান সমগ্র সমাবেশের জন্য মোট কাজের চাপ সেট করে।
API 6A গেট ভালভের জন্য, PFF স্ল্যাব ম্যানুয়াল গেট ভালভ মাঝারি থেকে উচ্চ চাপের ক্লাসে একটি সাধারণ পছন্দ।
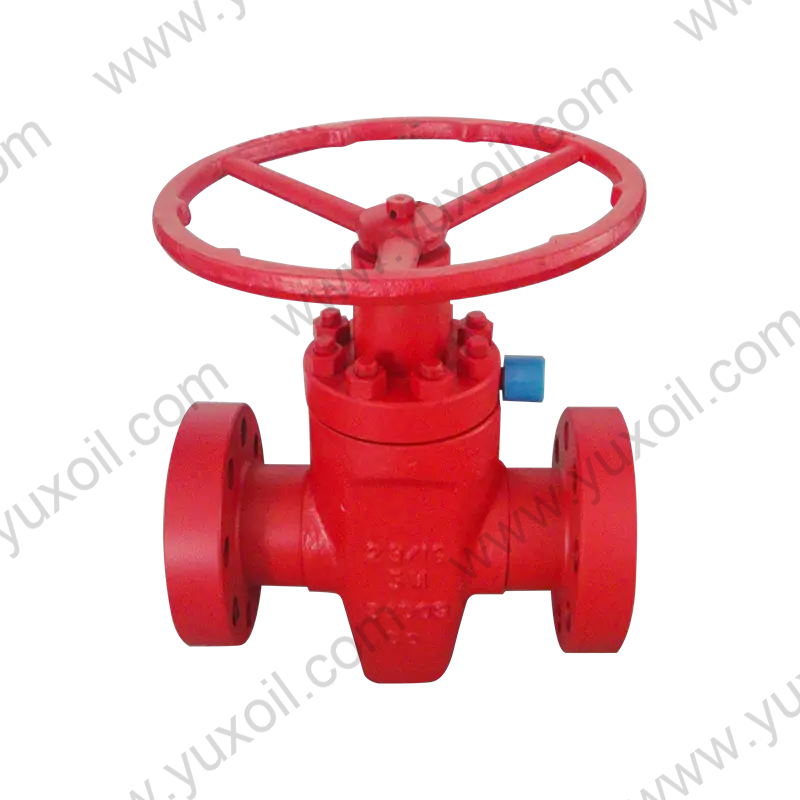 মাঝারি থেকে উচ্চ চাপের জন্য API 6A PFF স্ল্যাব ম্যানুয়াল গেট ভালভ এই গেট ভালভ নির্ভরযোগ্য প্রবাহ নিয়ন্ত্রণের জন্য একটি একক-টুকরা দ্বিমুখী সিলিং নকশা বৈশিষ্ট্যযুক্ত। 5000 psi পর্যন্ত কাজের চাপ সহ 2 1/16" থেকে 4 1/16" আকারে উপলব্ধ, এটি বিভিন্ন ওয়েলহেড এবং উত্পাদন পরিষেবাগুলির জন্য উপযুক্ত৷ পণ্য দেখুন →
এটি ওয়েলহেড এবং উত্পাদন পরিষেবাতে ম্যানুয়াল প্রবাহ নিয়ন্ত্রণের জন্য ডিজাইন করা হয়েছে এবং এটি একটি স্বতন্ত্র রেটযুক্ত কাজের চাপ ক্লাসের চারপাশে তৈরি একটি পণ্য পরিবারের একটি সাধারণ উদাহরণ।
ভালভ সংগ্রহের সবচেয়ে বিপজ্জনক ভুল বোঝাবুঝির মধ্যে একটি হল পরীক্ষার চাপকে কাজের চাপ হিসাবে বিবেচনা করা। API 6A-এর জন্য রেট করা কাজের চাপের চেয়ে বেশি চাপে বডি শেল পরীক্ষার প্রয়োজন। সঠিক অনুপাত ডিজাইন এবং স্ট্যান্ডার্ড সংস্করণের উপর নির্ভর করে, তবে একটি সাধারণভাবে প্রয়োগ করা মান রেট করা কাজের চাপের 1.5 গুণ। একটি 10,000 psi রেটযুক্ত ভালভ প্রায়ই 15,000 psi এ হাইড্রোস্ট্যাটিকভাবে পরীক্ষা করা হয়।
যদি আপনি শুধুমাত্র পরীক্ষার চাপের উপর ভিত্তি করে একটি ভালভ নির্দিষ্ট করেন, তাহলে আপনি একটি আন্ডারসাইজড বডি ওয়াল, একটি অপর্যাপ্ত বনেট সংযোগ, বা আপনার আসলে প্রয়োজনীয় সাইক্লিক লোডিংয়ের জন্য রেট দেওয়া হয়নি এমন সামগ্রী দিয়ে শেষ করতে পারেন। স্থূল কাজের চাপ একটি পরীক্ষার রেকর্ড দ্বারা প্রতিস্থাপিত করা যাবে না.
একটি ভালভ নির্বাচন করা একটি ডেটাশিটে সর্বোচ্চ নম্বর বাছাই করার চেয়ে বেশি। বেশ কিছু পরিষেবা শর্ত পরিবর্তন করতে পারে কতটা চাপ ভালভ নিরাপদে সময়ের সাথে ধারণ করতে পারে।
তাপমাত্রা প্রথম ফ্যাক্টর। API 6A চাপের ক্লাসগুলি উপাদান তাপমাত্রা রেটিংগুলির সাথে সংযুক্ত। অপারেটিং তাপমাত্রা বাড়ার সাথে সাথে উপাদানের শক্তি হ্রাস পায় এবং উপাদানের গ্রেডের উপর নির্ভর করে গ্রহণযোগ্য কাজের চাপ হ্রাস করতে হতে পারে। নেমপ্লেটে দেখানো স্থূল কাজের চাপ সাধারণত রেট করা তাপমাত্রার সীমার মধ্যেই প্রযোজ্য। সেই সীমার বাইরে, নিরাপদ সীমা কম হতে পারে।
ক্ষয় এবং ক্ষয় হল দ্বিতীয় কারণ। ক্লিন প্রোডাকশন সার্ভিসে 10,000 psi রেট করা একটি ভালভ একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী ফ্র্যাক ফ্লুইডে একই সেবা জীবন প্রদান নাও করতে পারে। চাপ রেটিং ক্ষয় থেকে প্রাচীর বেধ ক্ষতি প্রতিরোধ করে না. সময়ের সাথে সাথে, কার্যকর চাপ ক্ষমতা হ্রাস পায় এমনকি যদি ভালভটি ইনস্টলেশনের সময় সঠিকভাবে রেট করা হয়।
চক্রীয় লোডিং তৃতীয় ফ্যাক্টর। ফ্র্যাকচারিং এবং ভাল পরীক্ষার অপারেশনগুলিতে সাধারণত ঘন ঘন চাপ চক্র জড়িত থাকে। প্রতিটি চক্র ক্লান্তিতে অবদান রাখে। কোন মার্জিন ছাড়া ঠিক সর্বোচ্চ প্রত্যাশিত চাপে নির্বাচিত একটি ভালভ রক্ষণাবেক্ষণের ব্যবধানের অনেক আগে একটি ফাটল তৈরি করতে পারে যখন সাইকেল চালানো গুরুতর হয়।
সিস্টেম ম্যাচিং হল চতুর্থ ফ্যাক্টর। যদি ওয়েলহেডের মধ্যে ফ্র্যাক হেড, কেসিং স্পুল এবং ফ্লো ক্রস থাকে, তবে সকলের একটি সাধারণ মোট কাজের চাপ ভাগ করা উচিত। যখন কেসিং স্পুল থেকে উচ্চ চাপের শ্রেণীতে একটি ফ্র্যাক হেড নির্বাচন করা হয়, তখন সম্পূর্ণ সিস্টেমটি দুর্বল উপাদানের উপরে রেট করা যায় না।
ফ্র্যাকচারিং অপারেশনের সময়, ফ্র্যাক হেড ওয়েলহেডকে পৃষ্ঠের পাম্পিং সরঞ্জামের সাথে সংযুক্ত করে এবং বাকি গাছের মতো একই রেটযুক্ত চাপ বহন করে।
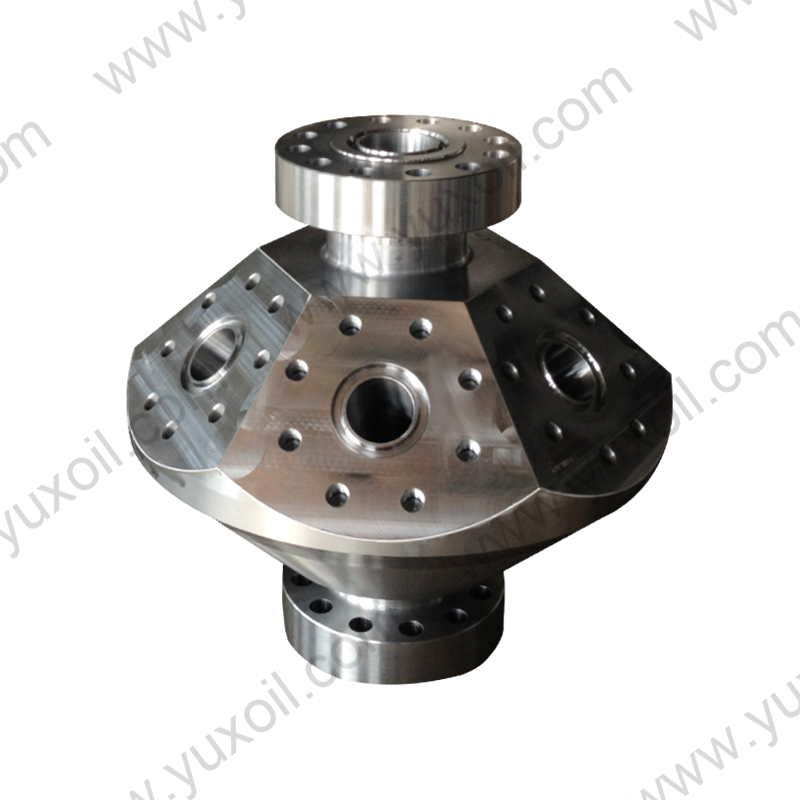 ফ্র্যাকচারিং অপারেশনে ওয়েলহেড সংযোগের জন্য ফ্র্যাক প্রধান এই ফ্র্যাক হেড ওয়েলহেডকে পৃষ্ঠ পাম্পিং সরঞ্জামের সাথে সংযুক্ত করে এবং গাছের মতো একই রেট চাপ বহন করে। এটি নমনীয় আউটলেট কনফিগারেশন এবং এপিআই সংযোগের সাথে সামঞ্জস্যপূর্ণতা প্রদান করে, উচ্চ-চাপ ফ্র্যাকচারিংয়ে নিরাপত্তা নিশ্চিত করে। পণ্য দেখুন →
এই কারণেই ফ্র্যাক হেডের প্রেসার ক্লাসকে আলাদা আনুষঙ্গিক হিসাবে বিবেচনা না করে গেট ভালভ এবং কেসিং হেডের মতো একই নথিতে উল্লেখ করতে হবে।
আপনি যখন তেল এবং গ্যাস শিল্পে API 6A স্ট্যান্ডার্ড গেট ভালভের অ্যাপ্লিকেশনগুলি দেখেন, তখন একই যুক্তি বারবার প্রদর্শিত হয়: ভালভটি অবশ্যই নির্বাচন করতে হবে যাতে ক্ষণস্থায়ী অবস্থা সহ কোনও অপারেটিং মোডে এর রেট করা কাজের চাপ কখনই অতিক্রম না হয়৷ এই API 6A স্ট্যান্ডার্ড গেট ভালভ অ্যাপ্লিকেশনের রেফারেন্স চাপ শ্রেণী নির্বাচনকে বাস্তব ওয়েলহেড এবং ক্রিসমাস ট্রি ভূমিকার সাথে সংযুক্ত করতে সাহায্য করে।
বছরের পর বছর ধরে, উচ্চ-চাপের তেল এবং গ্যাস পরিষেবার জন্য ভালভ সংগ্রহে বেশ কয়েকটি পুনরাবৃত্তিমূলক ভুল দেখা দেয়।
এই ভুলগুলির প্রতিটির কারণে ব্যয়বহুল প্রতিস্থাপন, উত্পাদন ডাউনটাইম বা আরও গুরুতর ভাল নিয়ন্ত্রণ সমস্যা হতে পারে। চাপের শ্রেণী এবং এর সাথে সম্পর্কিত উপাদান এবং তাপমাত্রার রেটিং বোঝার জন্য একটি ছোট বিনিয়োগ এগুলি এড়াতে সবচেয়ে নির্ভরযোগ্য উপায়।
মোট কাজের চাপ একটি বিপণন শব্দ নয়। এটি একটি API 6A চাপ শ্রেণীর সাথে সংযুক্ত একটি সংজ্ঞায়িত প্রকৌশল মান এবং আদর্শ নকশা নীতি দ্বারা পরিচালিত হয়। যখন আপনি একটি ভালভের উদ্ধৃতি পর্যালোচনা করেন, তখন পণ্যের পরিবারের নামের রেটিংটি সনাক্ত করুন, পরীক্ষা চাপ নিশ্চিত করুন শুধুমাত্র একটি যাচাইকরণের ধাপ, এবং যাচাই করুন যে ভালভের চাপের শ্রেণীটি ওয়েলহেড সমাবেশের বাকি অংশের সাথে মেলে।
তেল এবং গ্যাস পরিষেবায়, ভালভগুলিকে বছরের পর বছর চাপের মধ্যে কাজ করতে হবে, শুধুমাত্র একবার হাইড্রোটেস্টের সময় নয়। স্থূল কাজের চাপের অর্থ হল সেই কর্মক্ষমতার ভিত্তি। ফাউন্ডেশন ভুল হলে, এর উপর নির্মিত সবকিছুই প্রথম দিন থেকেই নিরাপত্তা সমস্যা বহন করে।
 নং 161, ইয়ানহে মিডল রোড, ইয়ানহে টাউন, জিয়ানহু কাউন্টি, ইয়াঞ্চেং সিটি, জিয়াংসু প্রদেশ, চীন
 +86-13961903990
 +86-515-86598285
 +86-515-86590688
 বিক্রয়@yuxoil.com[email protected]
Copyright © Jianhu Yuxiang Machinery Manufacturing Co., Ltd. All Rights Reserved.


